

وبلاگ
سیستم خنک کاری قالب تزریق پلاستیک

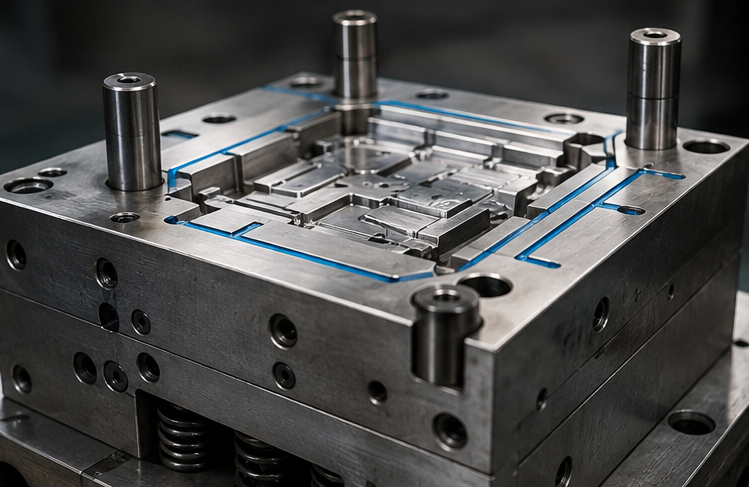
سیستم خنک کاری قالب یکی از مهم ترین بخش های قالب تزریق پلاستیک است که مستقیما بر زمان سیکل، کیفیت قطعه و عمر قالب تاثیر می گذارد. طراحی صحیح مسیرهای خنک کاری باعث می شود حرارت به شکل یکنواخت از قالب خارج شود و قطعه با دقت ابعادی مناسب تولید شود.
در فرآیند تزریق پلاستیک، مواد مذاب با دمای بالا وارد حفره قالب می شوند و پس از شکل گیری باید به اندازه کافی سرد شوند تا قطعه بتواند بدون تغییر شکل از قالب خارج شود. اگر این فرآیند به درستی کنترل نشود، مشکلاتی مانند تاب برداشتن، جمع شدگی غیر یکنواخت، تغییر ابعاد و افزایش زمان تولید به وجود می آید.
خنک کاری قالب تزریق پلاستیک چیست؟
خنک کاری قالب تزریق پلاستیک فرآیندی است که طی آن حرارت موجود در قالب و قطعه پلاستیکی از طریق کانال های خنک کننده خارج می شود. هدف اصلی این فرآیند، رساندن قطعه به دمای مناسب برای خروج از قالب در کوتاه ترین زمان ممکن و با کمترین تغییر شکل است.
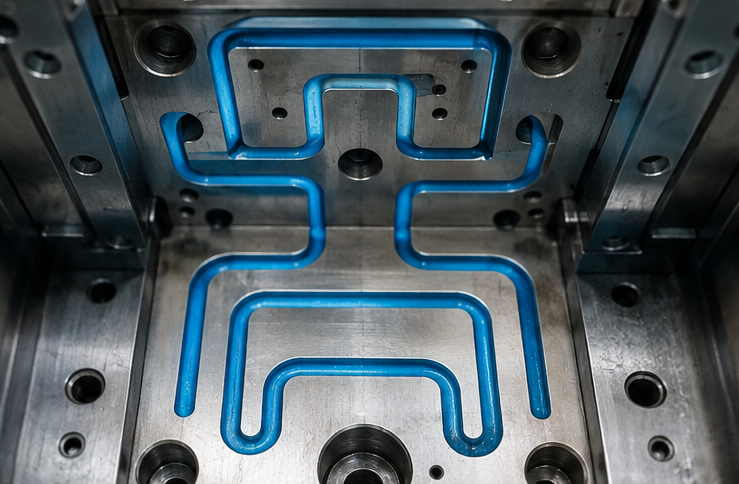
در بیشتر قالب های صنعتی، کانال های خنک کننده درون صفحات قالب و اطراف حفره ها طراحی می شوند. سیال خنک کننده معمولا آب است و با گردش در این کانال ها، گرمای منتقل شده از مواد مذاب را جذب می کند. سپس آب گرم شده از مدار خارج و پس از کاهش دما دوباره وارد قالب می شود.
نکته مهم سیستم خنک کاری قالب این است که خنک کاری فقط به پایین آوردن دمای قالب محدود نمی شود. توزیع مناسب دما نیز اهمیت زیادی دارد. اگر یک بخش قالب بسیار سرد و بخش دیگر بیش از حد گرم باشد، قطعه در هنگام انجماد با نرخ های متفاوتی سرد می شود و احتمال ایجاد تنش داخلی و تغییر شکل افزایش پیدا می کند.
بنابراین هنگام طراحی قالب باید عواملی مانند ضخامت قطعه، نوع پلیمر، هندسه محصول، محل گیت، دمای مذاب و شرایط تولید در نظر گرفته شوند.
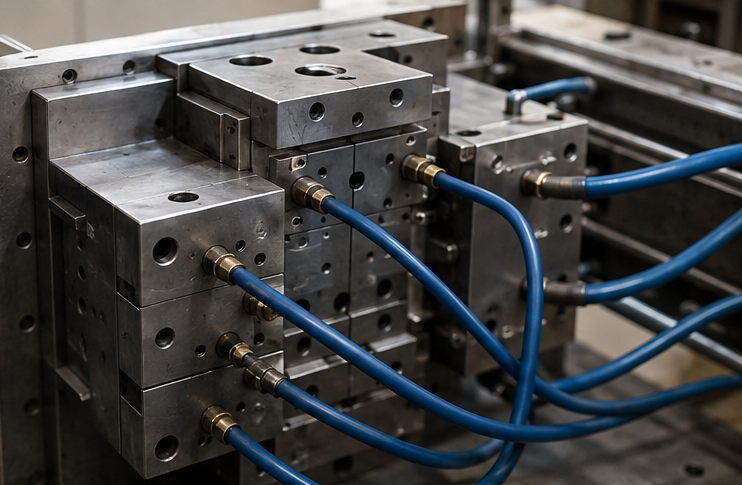
انواع روش های خنک کاری قالب
روش خنک کاری باید متناسب با جنس قطعه، ساختار قالب و میزان تولید انتخاب شود. در قالب های متداول، گردش آب در کانال های داخلی رایج ترین روش است، اما در پروژه های خاص ممکن است از روغن یا روش های پیشرفته تر برای کنترل دما استفاده شود.
در انتخاب روش مناسب، تنها سرعت انتقال حرارت اهمیت ندارد. پایداری دما، سهولت نگهداری، امکان کنترل دبی و فشار و همچنین قابلیت ساخت کانال ها نیز باید بررسی شود.
در قالب های پیچیده که دسترسی ابزار به برخی نواحی دشوار است، طراحی کانال های خنک کننده به یک بخش مهندسی مهم تبدیل می شود. استفاده از شبیه سازی جریان و تحلیل حرارتی می تواند به تعیین محل مناسب کانال ها کمک کند و احتمال ایجاد نقاط داغ را کاهش دهد.
خنک کاری با آب
آب به دلیل ظرفیت حرارتی مناسب، هزینه نسبتا پایین و دسترسی آسان، پرکاربردترین سیال برای خنک کاری قالب های تزریق پلاستیک است. در این روش، آب از طریق مدارهای مشخص وارد کانال های داخل قالب شده و حرارت را از اطراف حفره و ماهیچه جذب می کند
عملکرد مناسب سیستم خنک کاری قالب با آب به عواملی مانند دبی آب، اختلاف دمای ورودی و خروجی، قطر کانال، طول مسیر و وضعیت داخلی کانال بستگی دارد. اگر دبی بیش از حد پایین باشد، انتقال حرارت کاهش پیدا می کند و نقاط گرم در قالب باقی می مانند. از طرف دیگر، طراحی نامناسب مسیر می تواند افت فشار زیادی ایجاد کند.
کیفیت آب نیز اهمیت دارد. رسوب و خوردگی می توانند سطح داخلی کانال ها را محدود کرده و ظرفیت انتقال حرارت را کاهش دهند. به همین دلیل در قالب هایی که به صورت مداوم کار می کنند، کنترل کیفیت آب و سرویس دوره ای مدار خنک کننده ضروری است.
برای برخی قالب های صنعتی، مدارهای جداگانه برای قسمت های مختلف قالب در نظر گرفته می شود تا هر ناحیه متناسب با نیاز حرارتی خود کنترل شود. این روش امکان تنظیم دقیق تر دما را فراهم می کند.
اصول طراحی سیستم خنک کاری
طراحی مناسب مدار خنک کننده باید همزمان با طراحی قالب انجام شود، نه اینکه پس از تکمیل سایر اجزا به آن اضافه شود. محل کانال ها باید به گونه ای انتخاب شود که فاصله آنها از سطح حفره و ماهیچه تا حد امکان یکنواخت باشد و حرارت به صورت متعادل خارج شود.
قطر کانال، فاصله بین کانال ها، مسیر ورود و خروج سیال و تعداد مدارها از عوامل مهم در طراحی هستند. کانال بسیار نزدیک به سطح قالب می تواند مقاومت مکانیکی قالب را کاهش دهد و کانال بسیار دور نیز ممکن است انتقال حرارت کافی نداشته باشد.
هندسه قطعه نیز در این مرحله اهمیت زیادی دارد. بخش های ضخیم تر معمولا حرارت بیشتری در خود نگه می دارند و به زمان بیشتری برای سرد شدن نیاز دارند. بنابراین ممکن است برای این نواحی سیستم خنک کاری قالب با مدارهای جداگانه یا طراحی متفاوتی مورد نیاز باشد..
یکی از رویکردهای جدید در قالب سازی، استفاده از کانال های خنک کاری منطبق با هندسه قطعه است. این کانال ها می توانند مسیرهایی نزدیک تر به شکل واقعی سطح قطعه داشته باشند و در قالب های پیچیده، یکنواختی حرارتی بهتری ایجاد کنند. البته ساخت چنین کانال هایی معمولا به فناوری های پیشرفته مانند ساخت افزایشی نیاز دارد.
در یک پروژه حرفه ای، استفاده از شبیه سازی حرارتی پیش از ساخت قالب می تواند نقاط داغ، اختلاف دما و مشکلات احتمالی مدار را شناسایی کند. مجموعه هایی مانند پارسا قالب نیز در طراحی قالب های صنعتی می توانند با بررسی شرایط تولید، طراحی مدار خنک کننده را متناسب با ساختار قطعه انجام دهند.
عوامل مهم در طراحی مدار خنک کننده
برای طراحی دقیق باید چند پارامتر اصلی به صورت همزمان بررسی شوند:
- ضخامت و هندسه قطعه
- نوع مواد پلاستیکی و دمای فرآیند
- جنس فولاد قالب
- فاصله کانال ها از سطح حفره
- دبی و فشار سیال
- تعداد مدارهای خنک کننده
- محل گیت و نواحی با تولید حرارت بیشتر
هدف نهایی این است که قالب در محدوده دمایی مناسب و تا حد امکان یکنواخت کار کند.
تاثیر خنک کاری بر کیفیت قطعه
یکی از مهم ترین نتایج طراحی مناسب سیستم خنک کاری قالب، افزایش کیفیت قطعه نهایی است. زمانی که قطعه به شکل یکنواخت سرد شود، احتمال اختلاف جمع شدگی در بخش های مختلف کاهش پیدا می کند. این موضوع برای قطعات دقیق که باید ابعاد مشخصی داشته باشند اهمیت بسیار زیادی دارد.
عامل طراحی | تاثیر بر عملکرد خنک کاری |
| قطر کانال | تعیین میزان عبور و گردش سیال |
فاصله کانال تا حفره | تاثیر مستقیم بر سرعت انتقال حرارت |
| دبی آب | افزایش یا کاهش توان دفع حرارت |
تعداد مدارها | امکان کنترل مستقل نواحی مختلف |
| جنس قالب | تاثیر بر انتقال و توزیع حرارت |
کیفیت آب | جلوگیری از رسوب و افت عملکرد کانال |
خنک کاری نامناسب می تواند باعث تاب برداشتن، فرورفتگی، تغییر ابعاد و ایجاد تنش داخلی شود. این مشکلات معمولا زمانی بیشتر دیده می شوند که ضخامت بخش های مختلف قطعه با یکدیگر تفاوت داشته باشد یا برخی قسمت ها از سطح قالب فاصله بیشتری داشته باشند.
از طرف دیگر، دمای قالب روی ظاهر محصول نیز تاثیر دارد. تغییرات شدید دمایی می تواند کیفیت سطح، براقیت و حتی یکنواختی ظاهری قطعه را تحت تاثیر قرار دهد. بنابراین در محصولاتی که ظاهر اهمیت بالایی دارد، کنترل دمای قالب باید با دقت بیشتری انجام شود.
این موضوع فقط به کیفیت محدود نمی شود و روی بهره وری تولید نیز تاثیر مستقیم دارد. اگر قطعه برای رسیدن به استحکام کافی به زمان بیشتری در قالب نیاز داشته باشد، زمان سیکل افزایش پیدا می کند. در تولید انبوه، حتی چند ثانیه افزایش در هر سیکل می تواند هزینه و ظرفیت تولید را به شکل محسوسی تغییر دهد.
به همین دلیل، طراحی درست مدار خنک کننده می تواند همزمان کیفیت قطعه و راندمان دستگاه تزریق را بهبود دهد.
نتیجه گیری
خنک کاری یکی از بخش های اساسی در طراحی و ساخت سیستم خنک کاری قالب تزریق پلاستیک است و عملکرد صحیح آن تاثیر مستقیمی بر کیفیت قطعه، زمان سیکل تولید و عمر قالب دارد. استفاده از کانال های مناسب، کنترل دبی و دمای سیال و ایجاد توزیع حرارتی یکنواخت، از مهم ترین اصول برای رسیدن به عملکرد پایدار است.
در قالب های ساده، طراحی استاندارد کانال های آب می تواند پاسخگوی نیاز تولید باشد، اما در قطعات پیچیده یا حساس، بررسی دقیق هندسه، شبیه سازی حرارتی و استفاده از مدارهای مستقل اهمیت بیشتری پیدا می کند.
همچنین نباید خنک کاری را یک مرحله جدا از فرآیند طراحی قالب در نظر گرفت. تصمیم گیری درباره محل کانال ها، قطر مسیرها و نحوه گردش سیال باید از مراحل اولیه طراحی انجام شود تا هم امکان ساخت مناسب فراهم باشد و هم عملکرد قالب در شرایط واقعی تولید قابل پیش بینی باشد.
در نهایت، یک سیستم خنک کاری مناسب باید بتواند حرارت را سریع و یکنواخت از قالب خارج کند، بدون اینکه استحکام قالب یا کیفیت قطعه تحت تاثیر قرار گیرد. انتخاب روش صحیح بر اساس شرایط پروژه، یکی از مهم ترین عوامل دستیابی به تولید پایدار و اقتصادی است.
سوالات متداول
1.بهترین سیال برای خنک کاری قالب تزریق پلاستیک چیست؟
در بیشتر قالب های تزریق پلاستیک، آب به دلیل ظرفیت حرارتی مناسب، هزینه پایین و امکان گردش آسان، انتخاب اصلی است. کیفیت آب و جلوگیری از ایجاد رسوب نیز اهمیت زیادی دارد.
2.آیا افزایش جریان آب همیشه باعث بهتر شدن خنک کاری می شود؟
خیر. افزایش دبی تا یک محدوده مشخص می تواند انتقال حرارت را بهتر کند، اما طراحی مدار، افت فشار و ظرفیت تجهیزات نیز باید متناسب با آن باشد.
3.خنک کاری نامناسب چه مشکلاتی ایجاد می کند؟
افزایش زمان سیکل، تاب برداشتن، تغییر ابعاد، فرورفتگی، تنش داخلی و کاهش کیفیت سطح از مهم ترین مشکلات خنک کاری نامناسب هستند.
4.آیا برای قسمت های مختلف قالب می توان دمای متفاوتی داشت؟
بله. در قالب های پیچیده می توان مدارهای جداگانه طراحی کرد تا نواحی مختلف با شرایط حرارتی متفاوت کنترل شوند.