

وبلاگ
پولیش قالب پلاستیک چیست؟

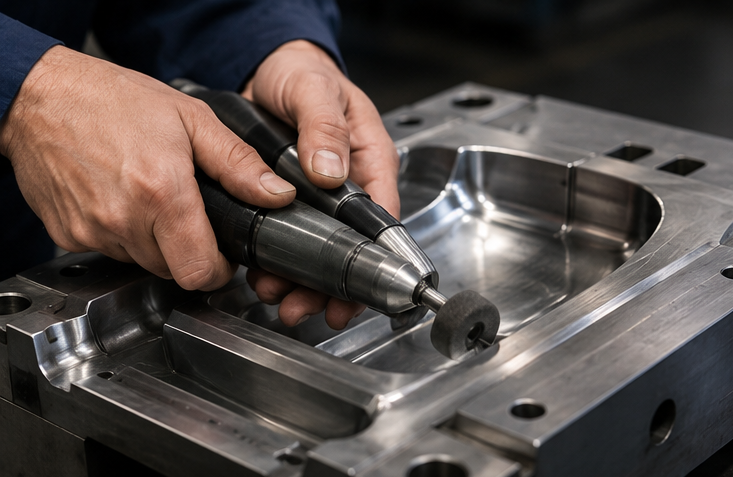
پولیش قالب پلاستیک یکی از مراحل مهم در آماده سازی سطح قالب است که با هدف ایجاد سطحی صاف، براق و بدون ایراد انجام می شود. کیفیت این فرآیند می تواند روی ظاهر قطعه، سهولت خروج آن از قالب و کیفیت نهایی تولید تاثیر مستقیم داشته باشد.
پولیش کاری قالب پلاستیکی فرآیندی برای صاف و صیقلی کردن سطوح داخلی قالب است که با استفاده از سنباده های مخصوص، سنگ های پولیش، خمیر الماسه و ابزار های پرداخت انجام می شود. انتخاب روش مناسب به جنس فولاد، میزان زبری سطح، هندسه قالب و کیفیت مورد انتظار بستگی دارد.
هرچه سطح قالب دقیق تر پرداخت شود، احتمال ایجاد خط و خش، لکه، موج و ایرادات ظاهری روی قطعه پلاستیکی کاهش پیدا می کند. البته پولیش فقط برای براق کردن قالب نیست و در عملکرد صحیح آن نیز نقش دارد.
پولیش کاری قالب پلاستیک چیست؟
پولیش کاری قالب پلاستیک به مجموعه عملیات مکانیکی گفته می شود که برای کاهش زبری و ناهمواری سطح حفره قالب انجام می شود. در این فرآیند، آثار باقی مانده از ماشینکاری مانند خطوط ابزار، خراش ها و ناهمواری های ریز به تدریج حذف می شوند تا سطح قالب به کیفیت مورد نظر برسد.
اهمیت این کار زمانی بیشتر مشخص می شود که قطعه تولیدی دارای سطح ظاهری حساس باشد. در چنین محصولاتی، کوچک ترین خط روی سطح قالب می تواند روی قطعه نیز دیده شود. به همین دلیل پرداخت قالب باید با دقت و بر اساس استاندارد مورد نیاز پروژه انجام شود.
نکته مهم این است که تمام قالب ها به یک میزان پولیش قالب پلاستیک نیاز ندارند. قالبی که برای تولید یک قطعه صنعتی با سطح مات طراحی شده است، نیاز متفاوتی نسبت به قالب قطعه تزئینی با سطح کاملا براق دارد. بنابراین میزان پرداخت باید از ابتدا در طراحی و ساخت قالب مشخص شود.
مراحل پولیش کاری قالب پلاستیک
پولیش کاری معمولا بعد از تکمیل عملیات ماشینکاری و آماده شدن سطوح قالب انجام می شود. ترتیب مراحل اهمیت زیادی دارد، زیرا حذف ناقص آثار ماشینکاری در مراحل ابتدایی می تواند در پایان کار باعث باقی ماندن خط و موج روی سطح شود.
در پروژه های دقیق، سطح قالب به صورت مرحله به مرحله بررسی می شود و اپراتور پس از اطمینان از حذف آثار مرحله قبلی، سراغ مواد ساینده ریزتر می رود. این روند باعث می شود پرداخت نهایی یکنواخت تر و قابل کنترل تر باشد.
آماده سازی سطح
اولین مرحله، بررسی و آماده سازی سطح است. پیش از شروع پولیش باید آثار ماشینکاری، پلیسه، آلودگی، روغن و ذرات فلزی از روی سطح پاک شوند. اگر این مرحله به درستی انجام نشود، ممکن است ذرات باقی مانده هنگام پرداخت باعث ایجاد خراش های جدید شوند.
در ادامه، وضعیت سطح قالب از نظر خط و خش، حفره، موج و آثار ابزار بررسی می شود. در صورت وجود ایراد های عمیق، ابتدا باید با روش مناسب برطرف شوند. پولیش نمی تواند جایگزین اصلاح یک عیب عمیق ماشینکاری شود.
انتخاب ابزار نیز در همین مرحله اهمیت دارد. برای بخش های صاف می توان از ابزار های دستی مناسب استفاده کرد، اما در گوشه ها، شیارها و حفره های پیچیده باید ابزار متناسب با هندسه سطح و نوع پولیش قالب پلاستیک انتخاب شود.
پس از آماده سازی، سطح معمولا با دانه بندی های مختلف ساینده پرداخت می شود. در این مرحله نباید برای رسیدن سریع به نتیجه، فشار بیش از حد به سطح وارد شود. فشار نامناسب می تواند باعث گرد شدن لبه ها یا تغییر هندسه دقیق قالب شود.
سنباده کاری و پولیش نهایی
پس از آماده سازی اولیه، سنباده کاری با دانه بندی مناسب آغاز می شود. معمولا از سنباده زبرتر برای حذف خطوط ماشینکاری استفاده شده و سپس به تدریج از سنباده های ریزتر استفاده می شود. ترتیب دانه بندی باید به گونه ای باشد که آثار مرحله قبلی کاملا از بین برود.
جهت حرکت ابزار نیز اهمیت دارد. تغییر جهت سنباده کاری در مراحل مختلف کمک می کند خطوط باقی مانده از مرحله قبلی بهتر شناسایی شوند. اپراتور باید پس از هر مرحله سطح را تمیز و بررسی کند تا مطمئن شود خراش عمیق یا ناحیه پرداخت نشده باقی نمانده است.
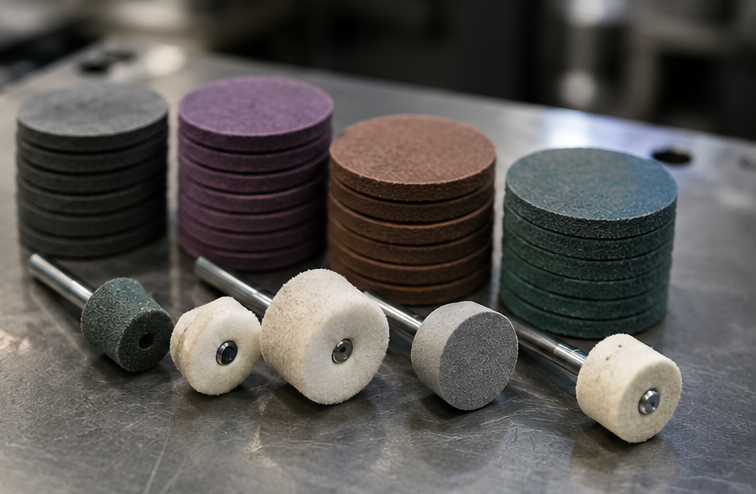
در مرحله نهایی، بسته به کیفیت مورد انتظار، از سنگ های پولیش، نمد، ابزار های پرداخت و خمیر های ساینده بسیار ریز استفاده می شود. خمیر الماسه در بسیاری از عملیات پرداخت دقیق کاربرد دارد و انتخاب اندازه ذرات آن باید متناسب با مرحله کار باشد.
هدف نهایی فقط ایجاد درخشندگی نیست. یک پولیش اصولی باید سطحی یکنواخت و بدون موج ایجاد کند و هندسه اصلی حفره قالب را حفظ نماید. در قالب های دقیق، کنترل این موضوع اهمیت زیادی دارد؛ زیرا پولیش بیش از حد می تواند ابعاد یا شکل بعضی نواحی را تغییر دهد.
عوامل موثر بر کیفیت پولیش
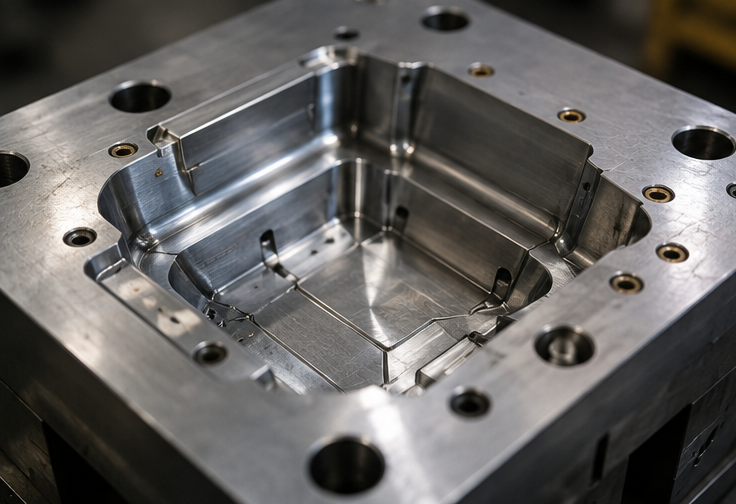
کیفیت نهایی پولیش قالب پلاستیک به یک عامل محدود نمی شود و ترکیبی از جنس قالب، کیفیت ماشینکاری، تجهیزات، مهارت اپراتور و روش پرداخت است. اگر سطح اولیه به خوبی ماشینکاری نشده باشد، حتی بهترین مواد پولیش نیز نمی توانند نتیجه مطلوبی ایجاد کنند.
عامل | تاثیر بر نتیجه |
| جنس فولاد | تعیین کننده نوع ابزار و مواد ساینده |
کیفیت ماشینکاری | میزان کار مورد نیاز برای حذف خطوط اولیه |
| هندسه قالب | تعیین کننده روش و ابزار پرداخت |
دانه بندی ساینده | موثر بر میزان صافی و براقیت |
| مهارت اپراتور | موثر بر یکنواختی و حفظ ابعاد |
کیفیت بازرسی | جلوگیری از باقی ماندن ایرادات سطحی |
برای رسیدن به نتیجه پایدار، بهتر است عملیات پرداخت از ابتدا در برنامه ساخت قالب در نظر گرفته شود. مجموعه هایی مانند پارسا قالب با توجه به اهمیت کیفیت سطح می توانند فرآیند پرداخت را متناسب با نوع قالب و مشخصات قطعه برنامه ریزی کنند.
هزینه پولیش کاری قالب پلاستیک
هزینه این عملیات قیمت ثابتی ندارد و باید بر اساس شرایط واقعی قالب تعیین شود. مهم ترین عامل، میزان کاری است که برای رسیدن سطح به کیفیت مورد نظر لازم است. یک قالب با سطح ساده و کیفیت معمولی، هزینه متفاوتی نسبت به قالبی با حفره های پیچیده و سطح آینه ای خواهد داشت.
ابعاد قالب نیز روی هزینه پولیش قالب پلاستیک اثر می گذارد. افزایش مساحت سطوح قابل پرداخت معمولا به زمان و نیروی کار بیشتری نیاز دارد. علاوه بر آن، تعداد حفره ها، وجود شیارها و بخش های دشوار برای دسترسی می تواند زمان اجرای کار را افزایش دهد.
کیفیت سطح مورد انتظار نیز عامل مهمی است. پرداخت صنعتی معمولی با پولیش بسیار براق یا آینه ای یکسان نیست. هرچه زبری نهایی پایین تر و ظاهر سطح حساس تر باشد، مراحل بیشتری برای پرداخت نیاز است.
جنس فولاد و سختی آن نیز می تواند بر زمان کار تاثیر داشته باشد. برخی فولادها به ابزار و روش های خاص نیاز دارند و در صورت انتخاب نادرست مواد ساینده، روند پرداخت طولانی تر می شود.
به طور کلی، پیش از اعلام قیمت بهتر است قالب از نظر موارد زیر بررسی شود:
- ابعاد و تعداد حفره ها
- جنس و سختی فولاد
- وضعیت سطح پس از ماشینکاری
- میزان براقیت مورد نیاز
- پیچیدگی هندسی و دسترسی به سطوح
- میزان تعمیر یا اصلاح مورد نیاز پیش از پولیش
بنابراین قیمت دقیق معمولا پس از بررسی نقشه، نمونه یا خود قالب مشخص می شود. اعلام یک عدد ثابت بدون بررسی این عوامل می تواند باعث اختلاف میان هزینه اولیه و هزینه واقعی اجرای پروژه شود.
نتیجه گیری
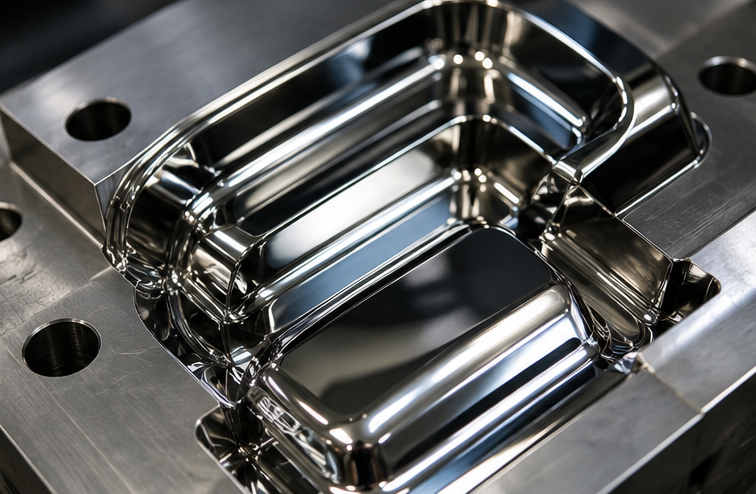
پولیش قالب پلاستیک فقط یک مرحله برای براق کردن سطح قالب نیست، بلکه بخشی از فرآیند نهایی سازی قالب است که روی کیفیت ظاهری، دقت و عملکرد قطعه تاثیر می گذارد. انتخاب دانه بندی مناسب، آماده سازی صحیح سطح، کنترل فشار و استفاده از ابزار مناسب، مهم ترین اصول دستیابی به نتیجه مطلوب هستند.
کیفیت نهایی به همان اندازه که به تجهیزات وابسته است، به تجربه اپراتور و کیفیت مراحل قبل از پولیش نیز بستگی دارد. اگر ماشینکاری اولیه دقیق باشد و عملیات پرداخت طبق یک روند کنترل شده انجام شود، احتمال ایجاد خط، موج و ایرادات سطحی کاهش پیدا می کند.
در پروژه های قالب سازی دقیق، بهتر است سطح مورد انتظار از همان مرحله طراحی مشخص شود تا روش ساخت، ماشینکاری و پرداخت بر اساس آن برنامه ریزی شود. این رویکرد علاوه بر افزایش کیفیت قطعه، می تواند از دوباره کاری و هزینه های اضافی جلوگیری کند.
سوالات متداول
1 .پولیش قالب چه تاثیری روی قطعه پلاستیکی دارد؟
پولیش مناسب می تواند باعث صاف تر شدن سطح قطعه، کاهش آثار ماشینکاری و بهبود ظاهر نهایی محصول شود. در برخی قالب ها نیز سطح پرداخت شده به خروج بهتر قطعه از حفره کمک می کند.
2 .آیا همه قالب های پلاستیک به پولیش آینه ای نیاز دارند؟
خیر. میزان پرداخت باید بر اساس کاربرد قطعه و نوع سطح مورد انتظار تعیین شود. برخی قطعات به سطح مات یا بافت دار نیاز دارند و پولیش آینه ای برای آنها ضرورتی ندارد.
3 .بهترین ماده برای پولیش قالب چیست؟
یک ماده واحد برای تمام مراحل وجود ندارد. معمولا از سنباده ها و ساینده های مختلف استفاده می شود و در مراحل پایانی می توان از خمیر های پرداخت ریز مانند خمیر الماسه استفاده کرد.
4 .چه زمانی عملیات پرداخت انجام می شود؟
معمولا پس از تکمیل ماشینکاری و اصلاح ایرادات سطح انجام می شود. سطح باید پیش از شروع پولیش کاملا تمیز و آماده باشد.